你是不是也经历过这种崩溃:
下班想打印个小配件,结果先调平半小时;好不容易开打,边缘翘起来、细丝到处飘;一上多色更离谱,机器一通换料,桌面旁边堆出一座“彩色垃圾山”,打印时间翻倍,成品还串色……
最后3D打印机从“桌面新玩具”变成“废品站核心”。
我这篇不聊玄学,也不卷设备型号,就按你真正会遇到的三个问题拆开讲:多色怎么选、材料怎么选、以及怎么把它融进桌搭和日常产出里。
多色系统别只看“能打几色”:先算清三笔账
多色看起来很简单:多塞几卷料,让机器自动切换。真正的成本在三件事上:串色、时间、废料。
1)AMS类换料:门槛低,但“冲刷体积”是隐形成本
优点很明确:安装和使用更像家电,切片里选颜色就能打。
但你要接受它的代价:每次换色都要把旧颜色“冲”干净,才能避免串色。冲得越干净,废料越多,时间越久;冲得少一点,成品就可能出现“脏边”“渐变尾巴”。
适合人群:
不太适合:
2)换刀头/换喷头思路:废料可能更少,但复杂度更高
这一类思路通常是“不同颜色/不同材料用不同喷头”,减少冲刷依赖。理论上可以让废料更可控,尤其是需要频繁换色时。
但你要付出的,是维护与校准复杂度:喷头数量一多,调试、清洁、对位都更考验耐心。
适合人群:
3)废料塔/擦料块:不是“必须”,但能决定你桌面干不干净
很多人第一次多色翻车,不是因为机器不行,而是因为“废料出口管理”没想清楚:
废料弹得到处都是,或者粘在打印件上,最后连收拾都像加班。
你要做的不是纠结“要不要废料塔”,而是明确:
一句话:多色真正的选择题是——你更在意成品干净,还是更在意时间与材料。
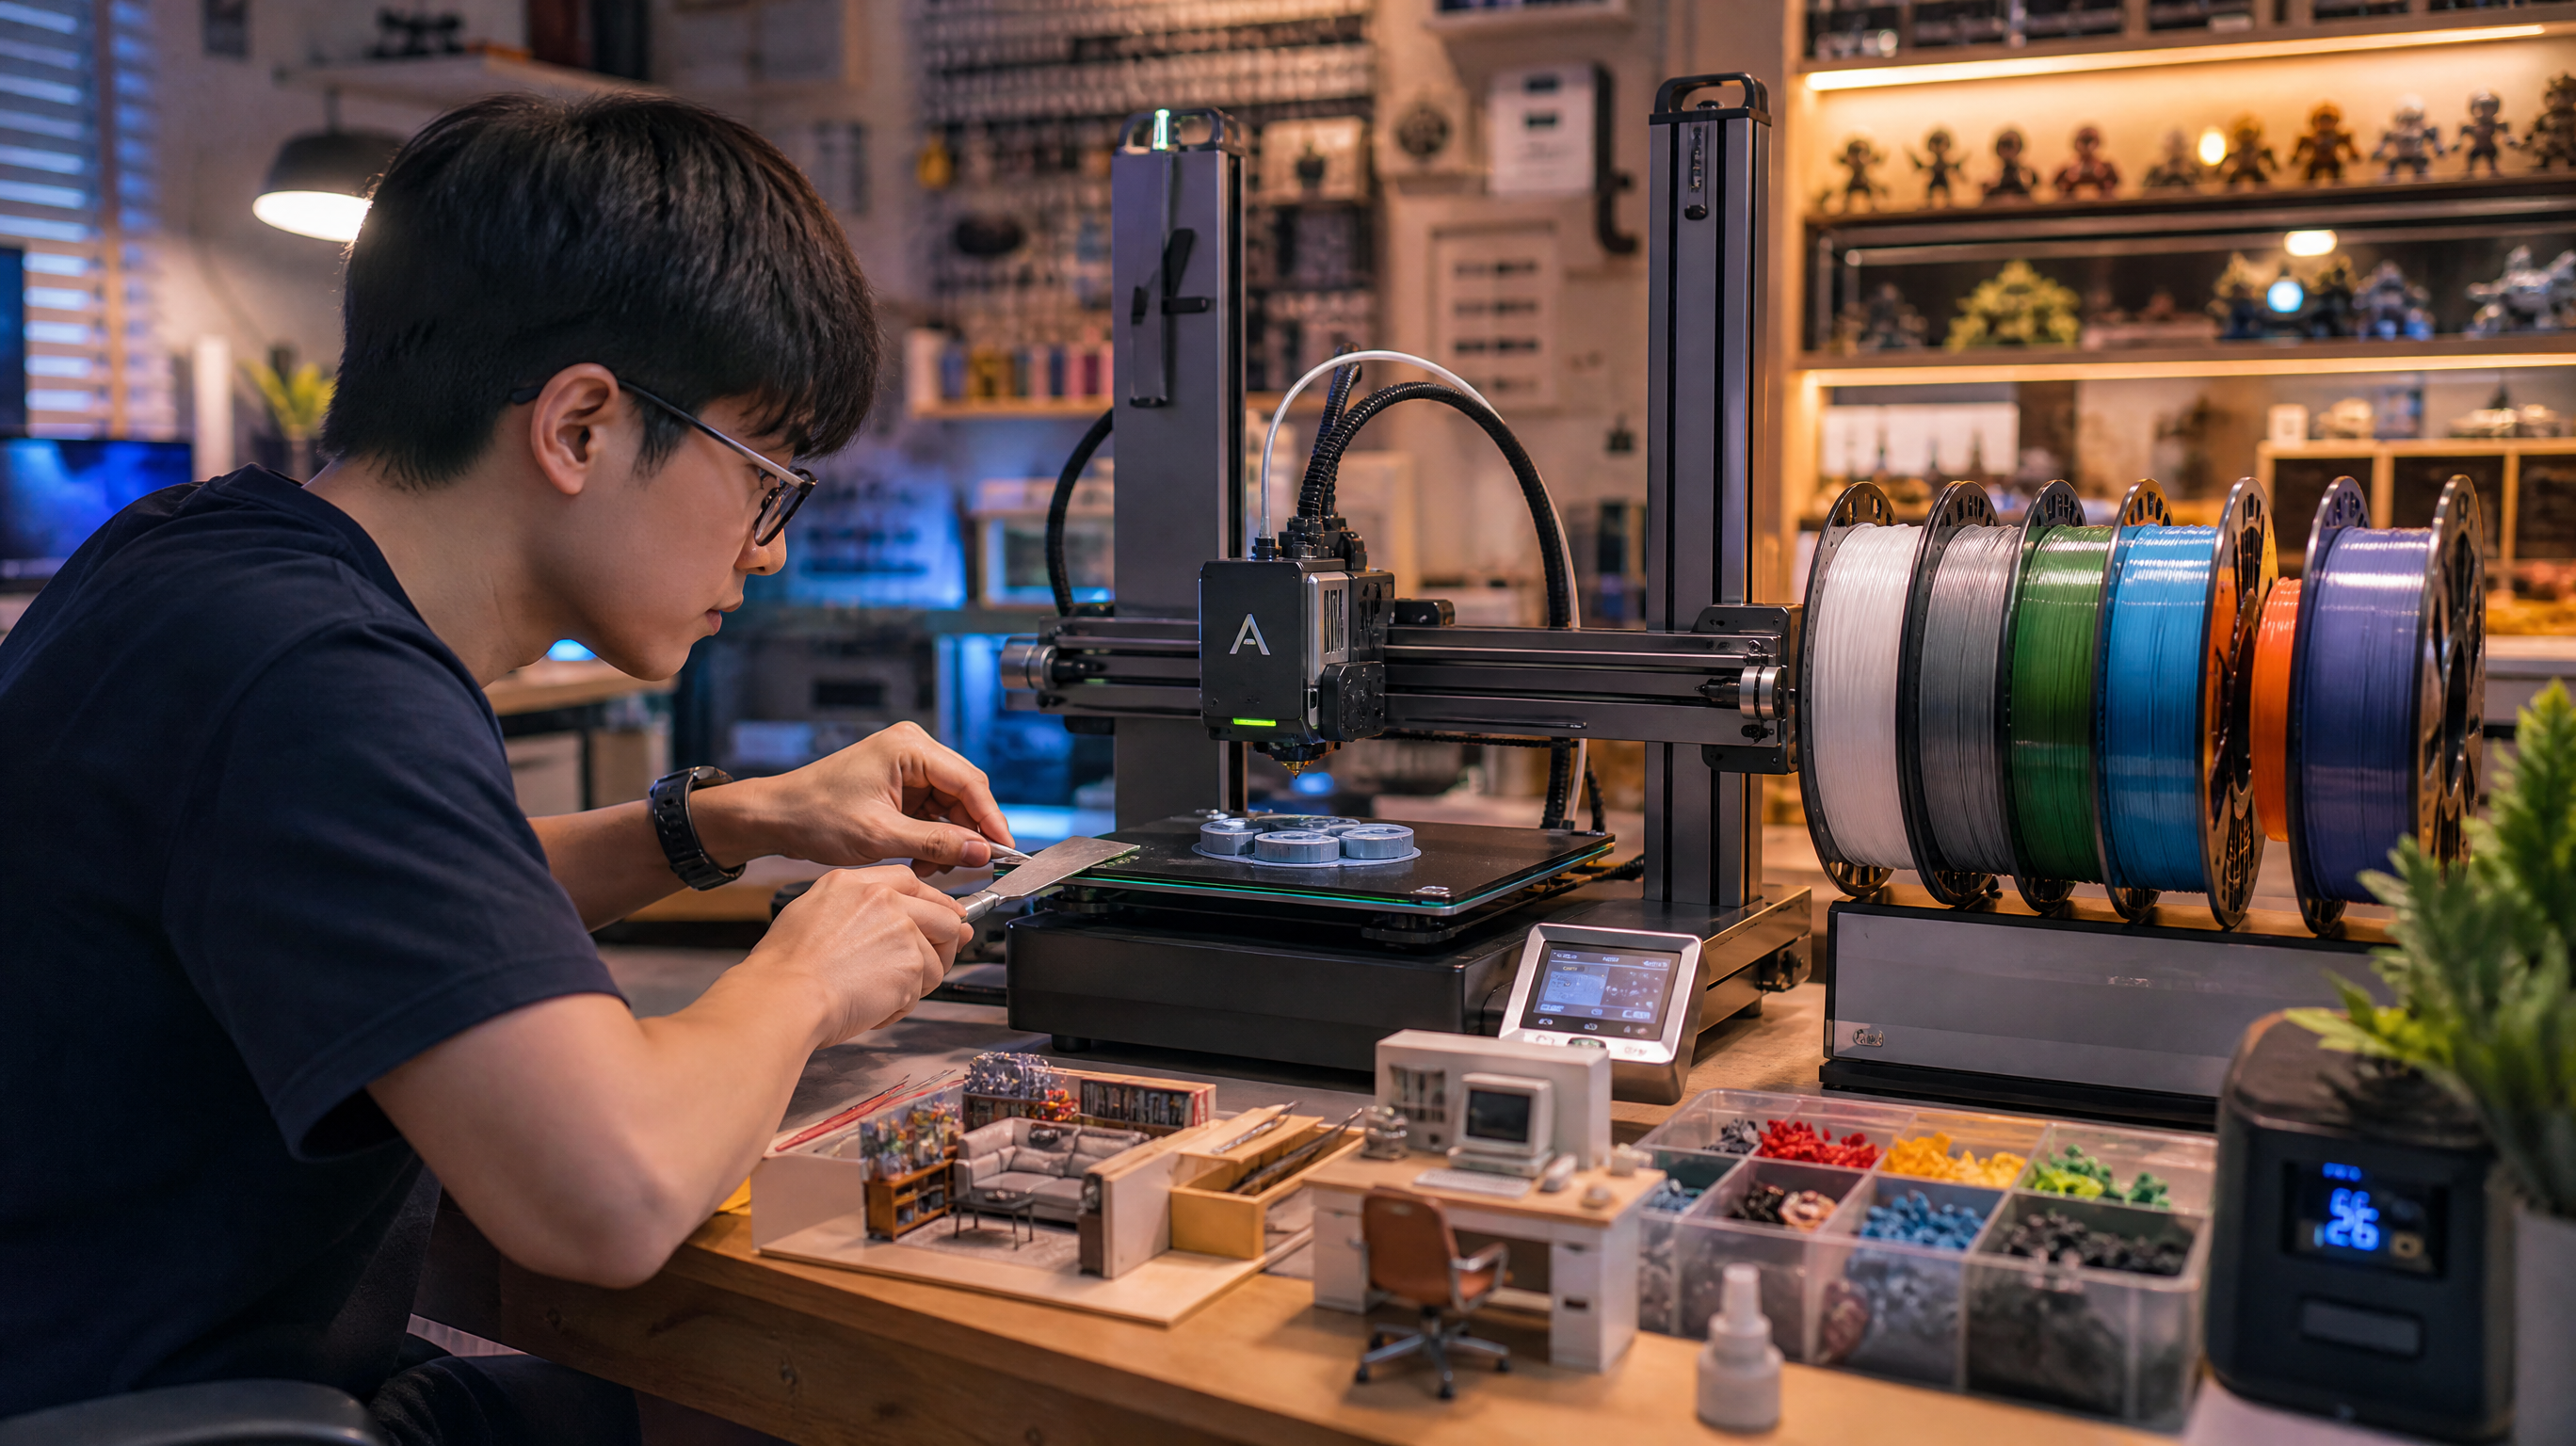
材料怎么选:PLA、PETG、碳纤维各自的“坑位”很清晰
别被“强度”这两个字带跑偏。桌面3D打印里,材料选择本质是:你打印的是外观件、耐热件、还是承力件。
PLA:最好打的“入门默认”
你的策略:先把PLA打顺,把首层、风扇、回抽这些基础稳定住,再考虑进阶材料。
PETG:更“韧”,但更容易拉丝黏嘴
你的策略:别一上来就追求极致光滑,先把拉丝控制住(打印温度、速度、回抽、风扇是核心抓手)。
碳纤维(如碳纤维增强类):强度感更强,但门槛更高
你的策略:把它当“专项材料”,不是日常万能料。先明确用途是承力/刚性,再决定值不值得上。
AI校准到底省不省心:重点不是噱头,是能否减少“反复试错”
对新手最折磨的,往往不是打印过程,而是“第一层不确定”:
今天好像可以,明天又翘边;这次粘太死刮不下来,下次又直接脱落。
AI相关功能你可以重点看两类体验(不需要懂算法):
1)首层检测:解决“你以为贴上了,其实没贴上”
如果首层能在早期就被识别出异常(比如缺料、没压实、边缘起翘),最直接的收益是:
少浪费时间、少浪费材料、也少让你对着一坨失败件怀疑人生。
你判断它有没有用的标准很简单:
失败时能不能尽早停、并且给到明确原因(而不是等打完才发现全废了)。
2)振动补偿:解决“速度上去了,细节崩了”
高速打印最常见的代价是:边缘波纹、文字发糊、细节抖动。
如果振动补偿做得好,你会明显感觉到:速度提升后,成品的直线、棱角、文字细节没那么容易“花”。
但也别期待“开了就完美”。真正省心的状态是:
你不用每次换模型都重新试十遍,稳定出片率更高。
把3D打印融进桌搭:别让它占满你的人生和桌面
3D打印一旦开始玩,很容易从“打印点小玩意”变成“工具、耗材、半成品堆一桌”。想长期玩下去,桌面管理比你想象中重要。
1)桌面三件套:灯光、收纳、废料路线
2)模型社区怎么用才不走弯路
模型站最大的价值不是“下载”,而是“看别人怎么打印”:
别把自己当成第一个踩雷的人。社区本来就是用来省试错的。
3)小型工作室思路:别急着量产,先把“可重复”做出来
如果你想从桌面打印延伸到小批量出件,优先做三件事:
当你能把“今天打一件”和“明天再打一件”变成同样的结果,才算真正进入可持续的状态。