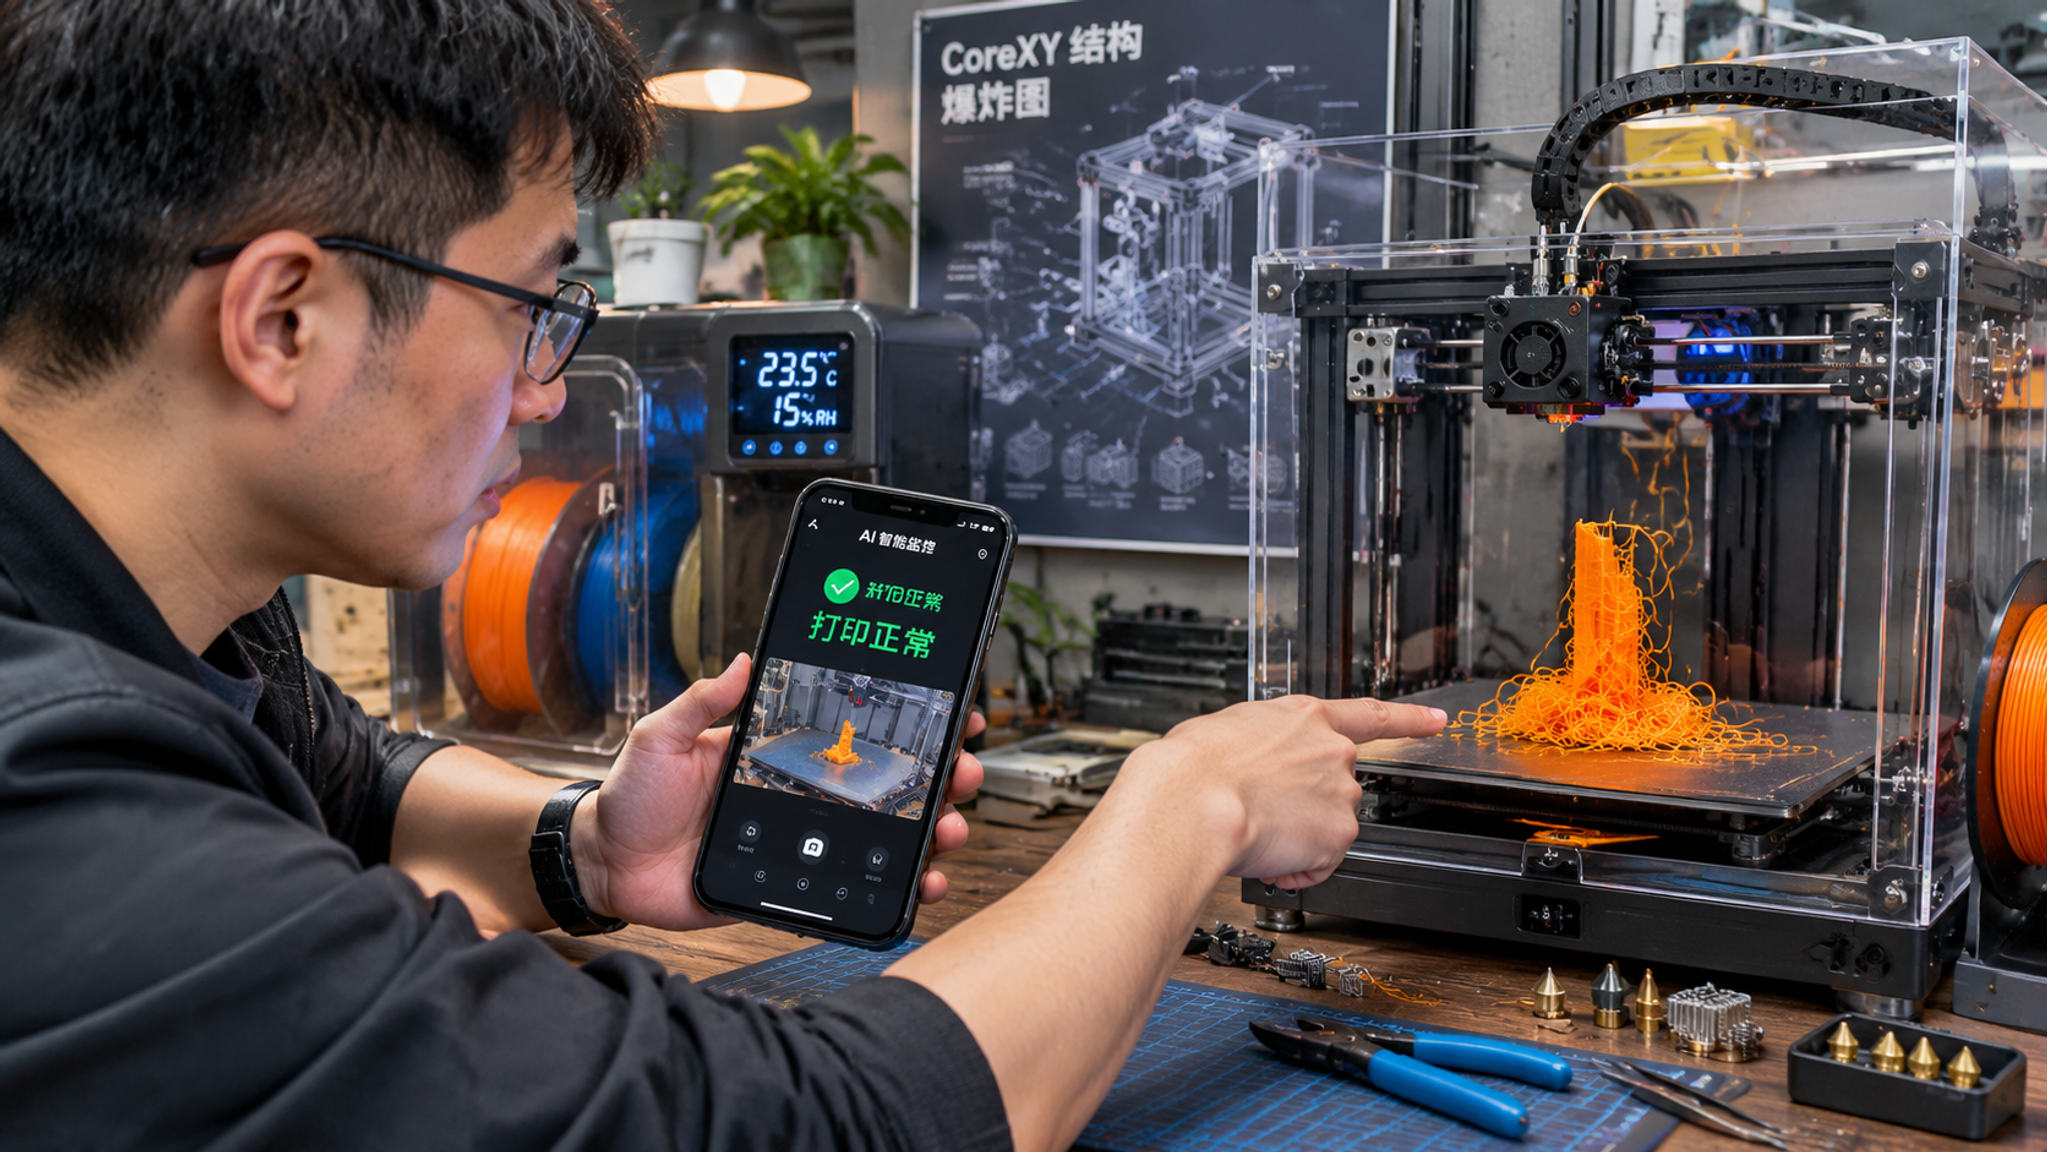
你一定懂那种崩溃:前一晚盯着进度条,心里想着“再熬一会就能出件”;第二天推门一看——喷头在空气里画圈,桌上废料塔堆成小山,一卷四百多的碳纤维PA-CF直接报废,而App里的AI摄像头还在淡定地显示“打印正常”。
这类事故发生后,很多人第一反应是换更贵的机器、上更多色、买更智能的AI。结果钱花了,坑还是照踩。
桌面3D打印走到2026这波“旗舰”,真正拉开差距的,不是屏幕更大、槽位更多,而是下面这3道门槛:结构、调度、判定与耗材。
门槛一:多色不是“多放几卷料”,是换料系统工程
多色打印最容易被低估的一点:你看到的是颜色,机器背后在处理的是“换料成本”。
一次换色,基本逃不开这套链路:切刀 → 缓冲/回抽 → 冲刷体积计算 → 废料塔(或废料槽)。
于是问题变得非常现实:换色次数越多,时间越长、废料越多、失败概率越高。
选购时别先问“能不能多色”,先问自己一句更尖锐的:
前者看的是换料机构稳定性、冲刷逻辑和废料处理;后者反而更看重单色打印的稳定和耗材管理。把需求搞反了,最后就会变成:为了“看起来很强”,天天打印一座“废料塔纪念碑”。
门槛二:CoreXY+Klipper不是玄学,是“快而不糊”的底层原因
很多人听到CoreXY、Klipper会觉得是发烧友黑话,其实它们解决的是同一件事:高速下别把质量打烂。
- input shaping:共振补偿,压振纹
- pressure advance:压力提前,压拐角堆料、拉丝拖尾
你会发现:旗舰机宣传的“更快”,真正价值不是省时间,而是同样速度下细节不崩,尤其是多色频繁启停、工程料更难伺候时,稳定性差一点就会被放大成灾难。
门槛三:AI失败检测不是“保命符”,它只会抓它认识的那类失败
AI摄像头的本质,是视觉模型在识别典型特征:炒面、堆料、脱板这些“形状明显”的事故。
但它天然有盲区,尤其两类场景最容易翻车:
所以看AI方案别只看“有无AI”,重点看三件事:
1) 摄像头分辨率够不够、取景角度是否能覆盖关键区域
2) 补光方式(没有稳定补光,夜里识别基本看运气)
3) 判定阈值是否可调(同一台机,不同耗材/颜色需要不同敏感度)
AI可以帮你少盯一会儿,但别指望它替你负责。你真正要的是:它能在“该停的时候停”,而不是在“你最想它停的时候装瞎”。
一套“少踩坑”的选购与升级清单(按优先级)
如果你准备上2026这一代的“多色+AI旗舰”,建议按下面顺序检查,比参数表更有效:
1)先把耗材管理当成刚需,而不是附件
特别是PA这类材料,干燥不到位,表现就是:拉丝、气泡、层间强度不稳、莫名其妙的失败。
你要看的不是“谁家AMS槽位多”,而是:
2)工程料先换对喷嘴,再谈“材料自由”
碳纤维/玻纤类耗材很“磨人”,没上硬化喷嘴等于拿黄铜当砂纸磨:
3)腔体保温与结构调校,决定你能不能稳定出大件
工程材料更怕翘曲与温漂,腔体温控/保温好不好,直接决定成功率。
另外你看到的VFA竖纹,很多时候不是“切片没调好”,而是:
这类问题靠换更贵耗材救不了,靠的是调校与维护。
4)把“自动化”用在你最容易忘的地方
软件侧真正省命的,是那些“你一忙就忘”的动作:
比起一堆花哨功能,这些才是长期用下来最值的。
5)最后再看生态:社区成熟度往往比参数表更重要
同级别机器参数差距会越来越小,真正让你少走弯路的,是:
有生态,你遇到问题是“查一会就能解决”;没生态,你遇到问题是“反复试错直到耗材见底”。