
模型已经打到 70%~80%,你路过看一眼才发现“炒面”了——一卷耗材没了、半天时间没了,关键是你还得清喷嘴、铲底板、重新调一遍首层。更扎心的是,多色打印本来想做手办的渐变或分件上色,结果变成漏料、堵头、废料桶爆满的维护噩梦。
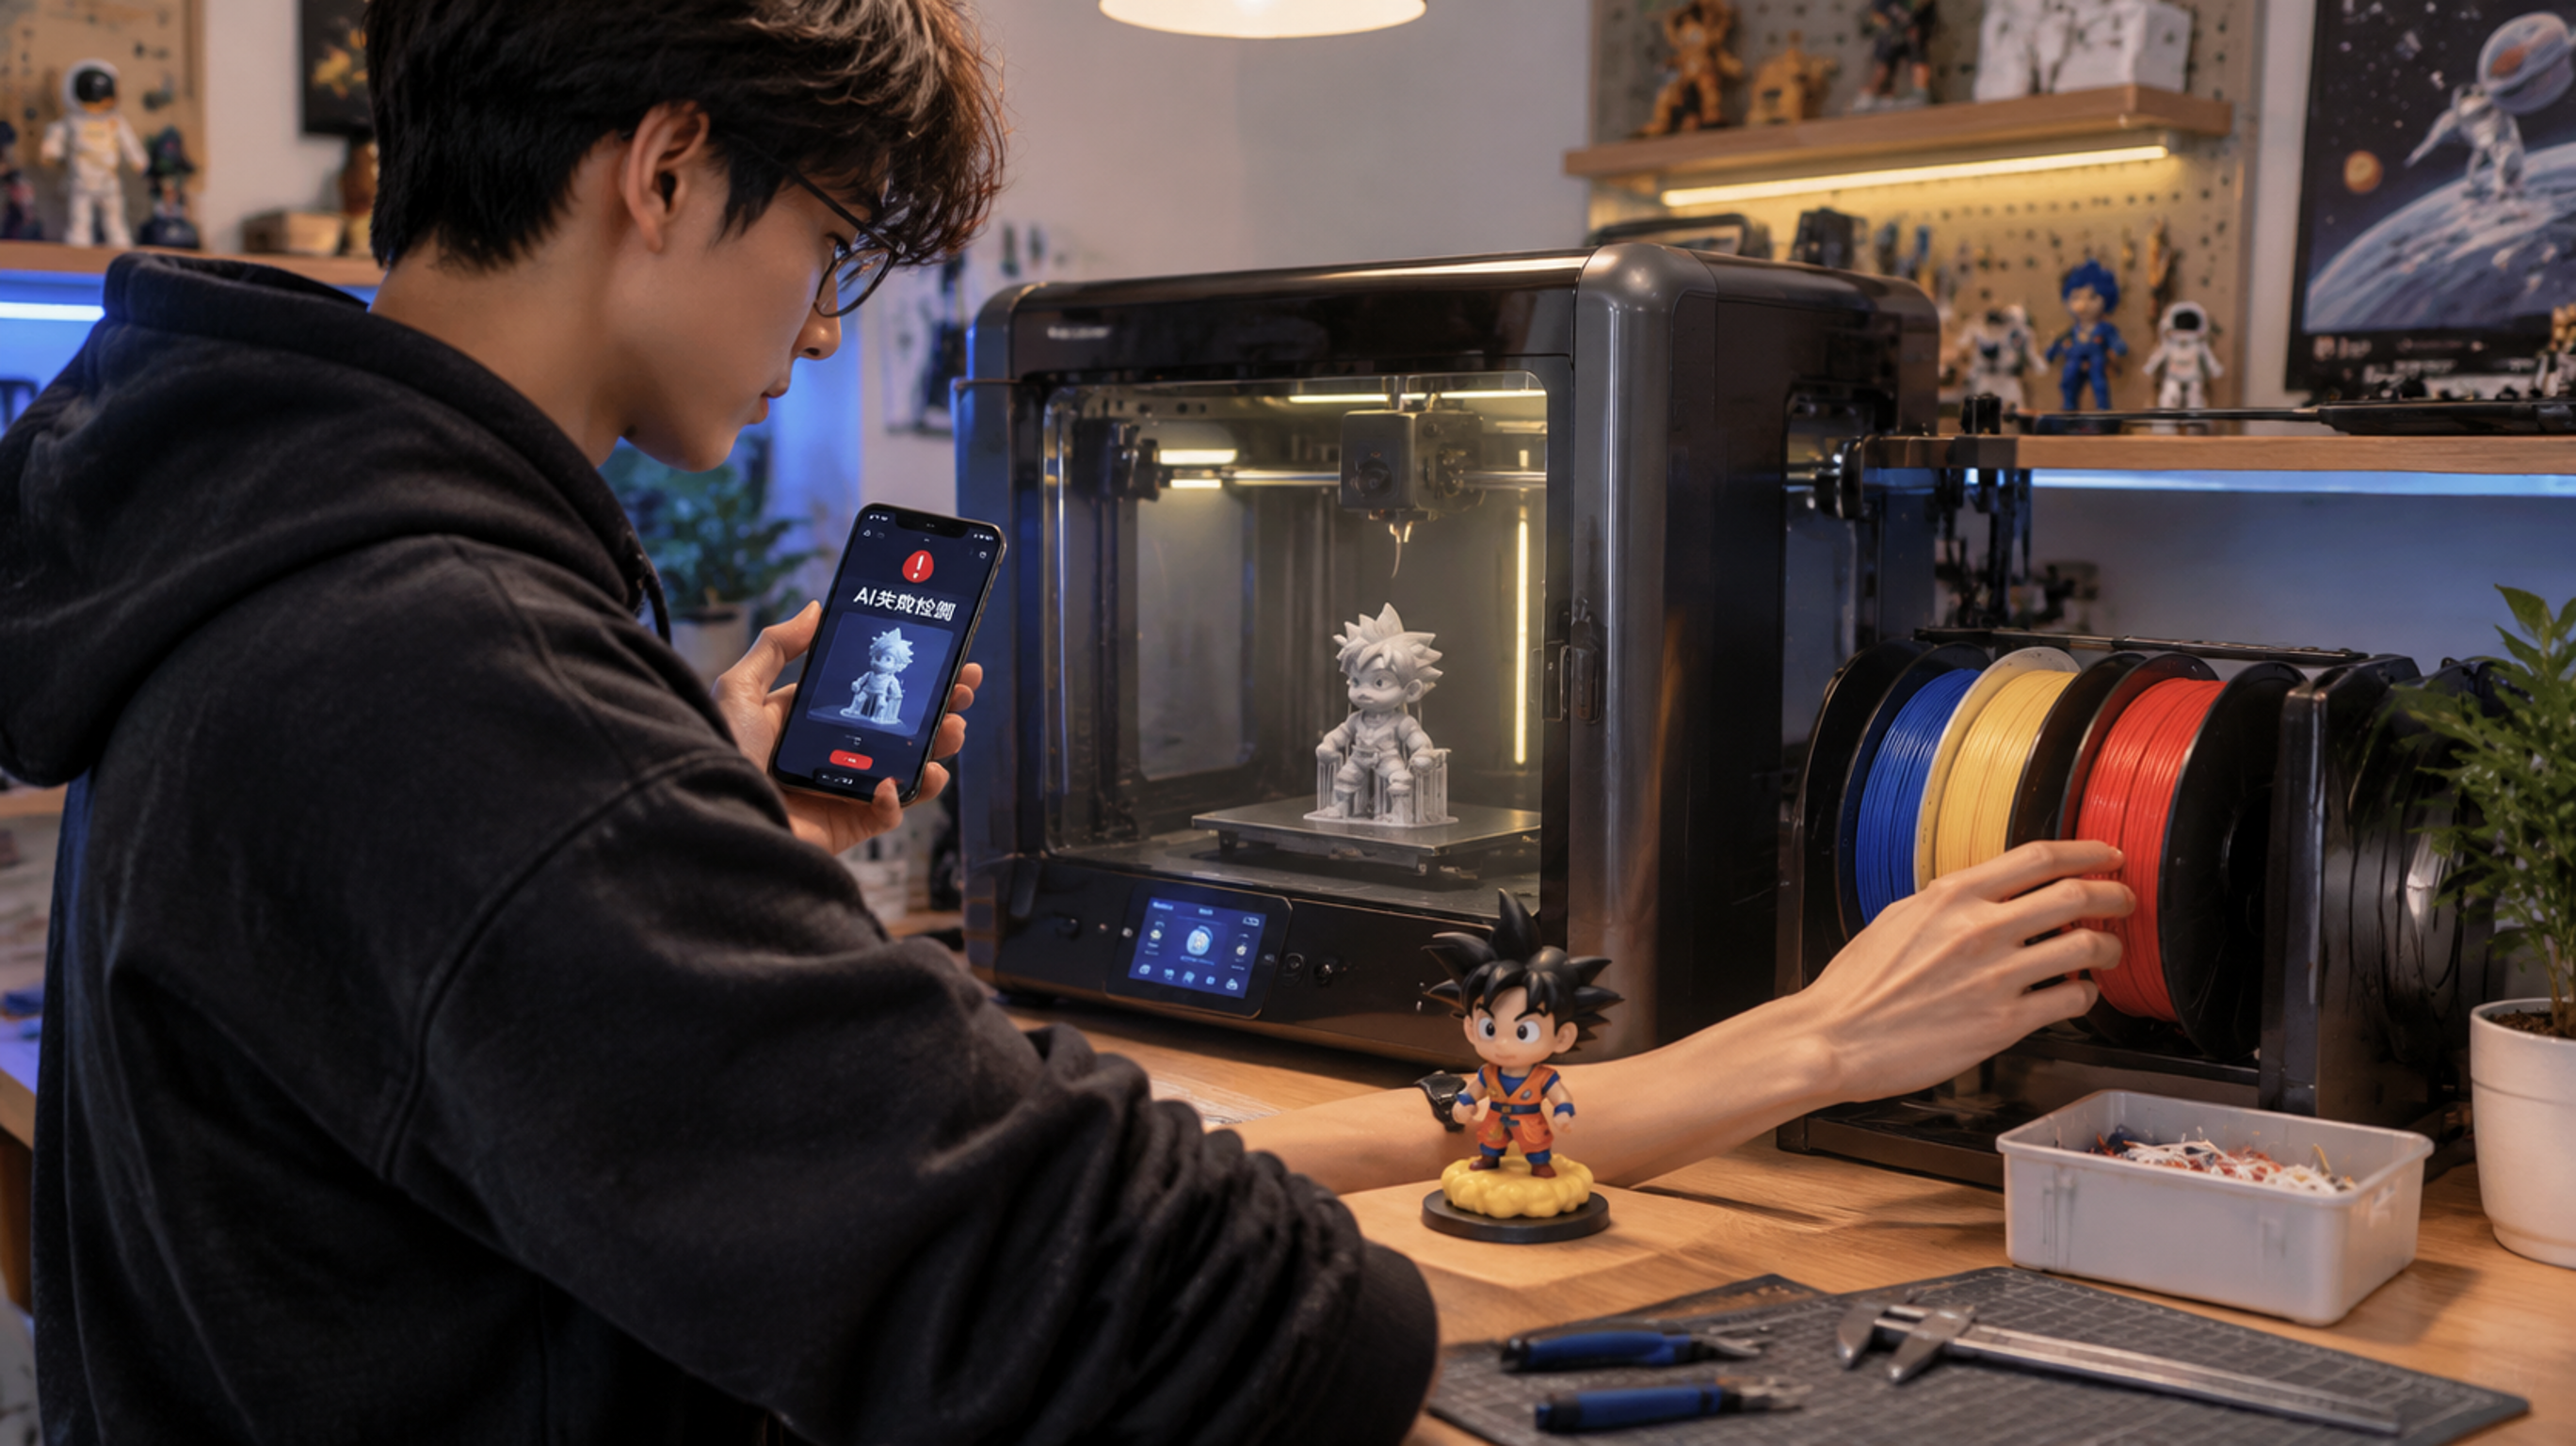
2026 这一波桌面旗舰把“好玩”拉回来了:多色更顺、噪音更低、速度更快,最重要的是——开始像“有质检”的机器:AI 摄像头盯着失败苗头,尽量让你别在 80% 才发现翻车。
但它不是魔法,也不是一键无脑。真正决定体验的,是一套底层组合拳能不能打通。
为什么高速还能稳:CoreXY+封闭仓+Klipper的配合逻辑
很多人把“高速”和“精度”当成对立面,其实 2026 的思路是:让结构、环境、算法各自分担一部分锅。
1)CoreXY:让运动系统更适合高速
CoreXY 的优势不在“玄学更准”,而在高速运动时更容易把惯性、抖动控制在可接受范围。它更适合把速度拉上去,同时不让细节直接崩掉(尤其是小件、薄壁、尖角)。
2)封闭仓:把温度与气流从变量变成常量
开放式机器最大的敌人不是“风扇不够”,而是环境太随机:空调风、室温波动、门窗对流都会让层间附着和翘边变得不可预测。封闭仓相当于把打印变成一个更稳定的小环境,对需要稳定收缩的材料尤其友好,也能减少高速时因为冷却不一致导致的表面波纹。
3)Klipper 输入整形:专治高速的“震纹”
高速打印最常见的不是整体偏移,而是表面出现规律性的波纹/振纹。输入整形的核心意义,是在运动控制层面“预先抵消”机械共振,让你在速度提升时不至于用牺牲外观来买单。
你会明显感觉:以前同样速度下只能打粗糙外壳,现在能开始追求“手办级表面”。
AI 失败检测到底救什么:不是神预言,是提前止损
AI 摄像头最现实的价值,不是让你从此零失败,而是把“失败成本”从一卷料+半天,压到十几分钟+少量废料。
它主要盯这些典型事故的早期信号:
你要把它当成“行车记录仪+主动刹车”:
能救很多次,但也需要你把镜头角度、光照、喷头前方视野布置好;桌面太暗、镜头脏、喷嘴前方总被线束挡住,AI 再聪明也看不清。
多色系统的关键,不是颜色数,是“换料是否干净且可控”
2026 的多色体验差距,往往不在“能不能多色”,而在三个词:干净、可控、省废料。
1)切刀式换料:解决“藕断丝连”
多色换料最烦的是断不干净、残丝回抽、下一次送丝不顺,最终变成堵头或漏料。切刀系统的意义,是让换料动作更确定,减少“有时候行有时候不行”的随机性。
2)耗材管理:让“用什么料”不再靠记忆
多色一上来,桌上很快变成:A 的丝在 B 的盘里,干燥盒里那卷忘了是什么材质。好的耗材管理至少要做到:识别、记录、提醒,让你在切片阶段就知道这卷料适不适合打细节、能不能进封闭仓长期打印。
3)废料:不要只看“能多色”,要看“废料你能不能忍”
多色的废料来自换色清理。你要在“颜色更丰富”和“废料更多”之间做心理预算。手办党更在意表面与配色一致性,往往更愿意接受废料;新手做功能件可能就不划算。
新手与手办党怎么选:别用同一套标准
你不用纠结“哪台最好”,你要先回答:你最怕什么?
新手优先级:别翻车、少维护、安静一点
避坑清单按优先级排:
手办党优先级:表面、细节、配色一致性
避坑清单按优先级排:
把桌面变成“小型生产线”:从建模到收纳,一次性顺起来
你想做潮玩手办、键帽、桌面配件,最省心的不是买更多机器,而是把流程固定下来:
1)建模:先为打印服务
2)切片:先稳定,再速度
3)打印:让失败变成可控事件
4)后处理:把时间花在“显眼处”
5)桌面收纳:用“少而固定”的布局减少失误