
调平折腾半小时,开打十分钟就拉丝;好不容易粘住了,转头又翘边;想玩多色,换料冲刷一通,废料塔堆得像小雪人,桌面从“极客桌搭”变成“塑料废品站”。
多色、高速、AI校准这些新东西确实很香,但更像“效率放大工具”——方向对了省心省力,方向错了只会更快翻车。下面按我自己踩坑后的整理,把关键点捋直。
先把多色系统想明白:你到底在为哪件事买单
桌面多色主流思路,大致两种:
一种是“换料式”的多色系统(常见的多卷料自动切换思路);另一种是“换刀头/多喷头”这类结构。
它们最大的差别不在“能不能多色”,而在三件事:时间、废料、串色风险。
1)废料塔/冲刷体积:多色最贵的不是耗材,是心态
多色打印常见的消耗来自“冲刷”——为了把上一个颜色/材质清干净,需要挤出一段过渡料。
你会看到废料塔越来越高,甚至比成品还“壮观”。
怎么取舍?给你一个好用的判断:
2)串色:你以为是模型问题,其实是换色策略问题
串色通常不是“机器不行”,更多是:
实用建议:
3)时间成本:多色不是慢,是“停停走走”
多色打印慢,往往慢在频繁换色导致的暂停、切换、再启动。
所以多色更适合:桌面摆件、桌搭配件、微缩场景这类“你愿意等”的东西;如果你要的是功能件、结构件,单色反而更爽。
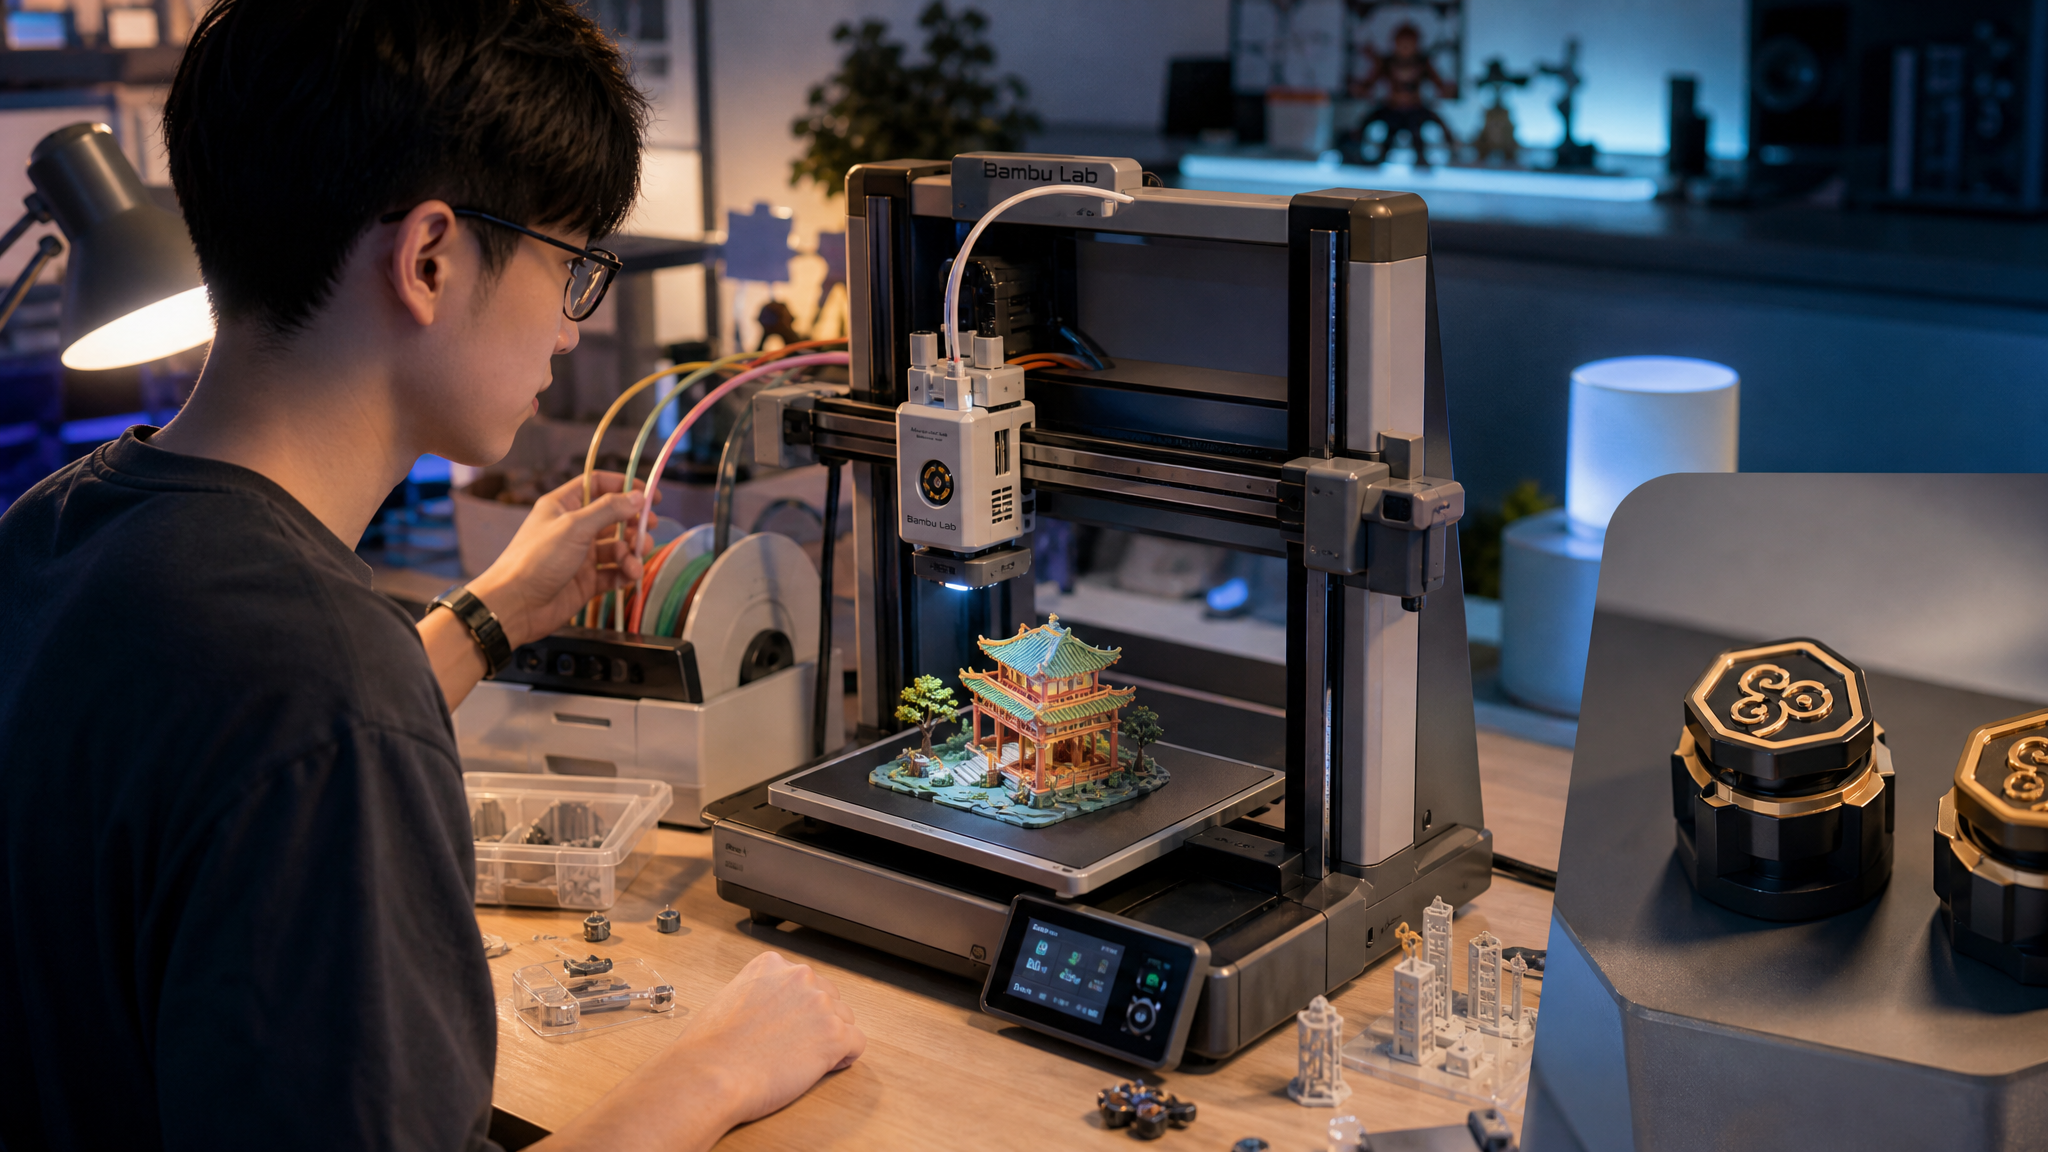
耗材怎么选:PLA、PETG、碳纤维各自的“主场”别搞反
很多新手翻车是因为:把“好打”当成“万能”,把“强度高”当成“适合所有场景”。
PLA:最好上手,但别硬扛高温和受力
PLA的优势是稳定、好出效果、适合做外观件:
但它不擅长:长期受力、暴晒/高温环境。键盘旁边还好,车里中控附近就别挑战了。
PETG:韧一点、耐一点,适合日用功能件
PETG更适合你打印:
它的常见烦恼是:容易拉丝、表面没PLA那么“干净利落”。想要漂亮,得多花点心思在回抽、温度、风扇上做平衡。
碳纤维(复合耗材):别只盯“强”,还要考虑“磨”
碳纤维类复合耗材的感觉是“硬、挺、看起来高级”,做结构件很诱人:
但它同时带来一个现实问题:更“磨”打印通道/喷嘴,对设备和耗材管理要求更高。
如果你还在和首层、翘边、拉丝斗智斗勇,建议先把PLA/PETG打顺,再上碳纤维,体验会好很多。
AI校准到底能不能救命:能省心,但救不了“坏习惯”
这两年桌面机开始把“首层检测、自动校准、振动补偿”做得越来越像家电。它们确实能帮你解决一类问题:
但它们救不了的三件事,你要提前知道:
1)耗材受潮:再聪明也打不出干爽线条
2)平台脏/手摸过:油脂就是粘不住
3)模型/支撑不合理:再会校准也救不回物理结构
把AI当“保底”,别当“免学习”。你会发现它最适合的状态是:你已经会基础操作,它帮你把体验从80分拉到90分。
桌搭和社区生态:让“打印机”变成“产出系统”
很多人买了打印机只会打测试小船,原因不是不会,而是“没有产出动线”。我建议你按这套桌搭逻辑搭起来:
1)模型来源:先从成熟社区模型站起步
别一上来就硬学建模。先用社区成熟模型:
你会很快建立“我打印出来真的用得上”的正反馈。
2)灯光+收纳:减少“桌面变废品站”的概率
多色/高速带来的副作用是:废料、试打件、半成品会快速堆积。
最低成本的解决方案:
3)小型工作室的量产思路:别追求“一次完美”,追求“可重复”
如果你想把打印变成稳定输出(比如做小批量桌搭配件/治具):
一套不容易翻车的入坑顺序
1)先用PLA把单色外观件打顺:首层稳定、翘边可控
2)再用PETG做日用功能件:解决拉丝和表面一致性
3)想玩多色:先从“少换色的点缀”开始,控制冲刷与时间
4)最后再考虑碳纤维等复合耗材,把它当“结构强化工具”而不是“入门标配”